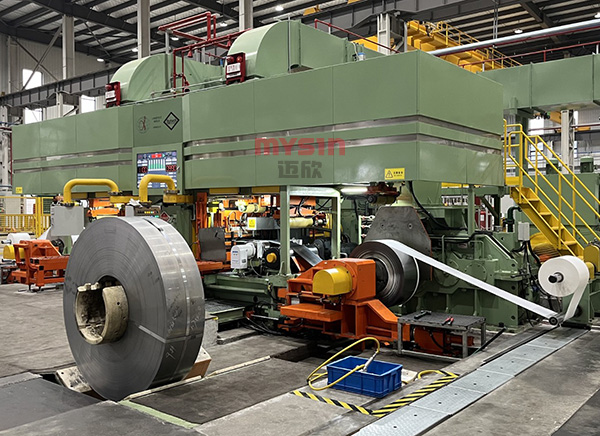
二十辊轧机的液压系统,和一般辅助液压站不是一回事。它承担着压下与辊缝调整、弯辊控制、轧线调整、机架锁紧、换辊等动作,多数动作由伺服阀闭环控制,响应速度和定位精度直接体现在带材的厚差与板形上。所以这套系统的巡检目标,不能停在"别漏油、别掉压"上,而应该是三件事:压力稳、响应准、油干净。
下面按班检、周检、月检三个层级,把不能漏掉的部位和各自的异常信号列清楚。文中的数值区间均为通用参考,具体限值以设备手册和油品要求为准。
一、班检十分钟:看、听、摸、嗅
班检不需要仪器,靠的是固定动作和固定路线。关键是每次都按同一顺序走一遍,才能看出变化。
看:油箱液位是否在刻度区间、油温表读数、过滤器压差指示是否进入黄区、地面与管接头有无新鲜油迹、系统压力表是否周期性抖动。
听:泵组有无异常噪声(气蚀声像碎石、磨损声偏沉闷)、阀组有无高频啸叫、蓄能器附近有无异常撞击声。
摸:在安全前提下感受管路振动、阀体与电机温度、软管有无局部鼓胀。高温部位不要直接用手,用点温计。
嗅:油品有无焦味(局部过热)、异味(密封烧蚀或电气过热)。
这四件事里,"听"和"嗅"最容易被省略,但泵的气蚀和油品的过热往往比压力表更早给出信号。
二、十个不能漏掉的部位
下表按巡检路线排列,覆盖从泵源到执行端的完整链路。建议打印成点检卡,逐项签字。
部位 | 重点查什么 | 异常信号 | 可能后果 |
|---|---|---|---|
液压泵组 | 出口压力、振动、噪声、电机温度、联轴器、壳体泄油量 | 压力波动、噪声增大、壳体泄油变多 | 容积效率下降,系统响应变慢 |
油箱与呼吸器 | 液位、油温、呼吸器干燥剂颜色、空气滤、箱体密封 | 液位异常升降、干燥剂变色、箱盖渗油 | 吸空、油液吸湿、乳化 |
过滤器 | 压差指示、报警状态、旁通阀是否开启、滤芯更换记录 | 压差进入红区、旁通长期打开 | 颗粒直接进入伺服阀,阀芯卡滞 |
蓄能器 | 预充氮气压力、皮囊状态、充气阀与截止阀、固定 | 压力表抖动、保压时间变短、异常声响 | 响应迟滞、泵频繁加载、压力冲击 |
伺服阀与比例阀 | 零位漂移、响应迟滞、内漏、线圈与放大器温度 | 给定与反馈偏差、动作变慢、零位需反复修正 | 辊缝控制失准,厚差超标 |
压下缸、弯辊缸、锁紧缸 | 外泄漏、爬行、漂移、位移传感器清洁与固定 | 活塞杆带油、停机后位置缓慢变化 | 辊缝漂移、板形失控 |
管路、软管、接头 | 鼓包、老化、渗漏、管夹松动、振动摩擦 | 局部鼓胀、接头挂油、管夹位移 | 高压油喷溅,停机与安全风险 |
冷却与温控 | 冷却水流量与温度、冷却器结垢、加热器与温控阀 | 油温持续上升、回水温度偏高 | 油品氧化、密封老化、粘度下降 |
仪表与传感器 | 压力表与传感器、液位、温度、位移传感器(LVDT) | 读数漂移、跳变、与备用表不一致 | 控制回路误判,精度失控 |
油液取样点 | 清洁度、水分、颜色、气味、取样阀状态 | 油色变深、有乳化、颗粒计数上升 | 伺服阀磨损、系统寿命下降 |
三、泵组:噪声和振动往往比压力表更早报警
泵是系统的源头,它的劣化是渐进的。压力表还在设定值,泵可能已经在低效运行。班检要重点分辨三种声音:吸油不畅的"碎石声"、气蚀的空洞声、轴承磨损的低频闷响。同时注意壳体泄油量,泄油明显增多通常意味着内部间隙已经变大。
两个容易被忽略的动作:一是备用泵定期轮换,长期不转的泵再启动时故障率更高;二是吸油侧检查,吸油滤堵塞、油位过低、吸油管接头漏气,都会让泵在气蚀状态下工作,而这种损伤是不可逆的。
四、油箱与呼吸器:最便宜、也最容易忽略的一环
油箱不只是储油容器,它同时承担散热、沉淀和呼吸的功能。巡检要看四件事:液位是否在合理区间(过低会吸空,过高会削弱散热和沉淀空间)、呼吸器的干燥剂是否变色(变色说明油液正在吸湿)、空气滤是否堵塞、箱体与盖板密封是否完好。
还有一项很少被写进点检卡:定期从油箱底部排水。水分比空气重,会沉积在底部,长期不排会随循环进入系统。补油时也必须经过过滤——新油从桶里出来并不等于干净油,直接倒进油箱是污染系统最快的方式。
五、过滤器与压差:旁通阀打开,等于没有过滤
伺服系统的阀芯间隙极小,几个微米的颗粒就足以造成卡滞。轧机液压站普遍采用 3–5μm 精度的过滤,伺服控制回路对清洁度的要求通常在 NAS 6–7 级或 ISO 4406 16/14/11 及以上,具体按设备设计文件执行。
巡检时要盯三件事:压差指示是否进入报警区、旁通阀是否被打开、滤芯是否按压差而非固定周期更换。旁通阀长期开启是最危险的状态——滤芯堵了以后油液绕过滤芯继续循环,压力看着正常,污染物却全部进入了伺服阀。发现旁通开启,应当立即更换滤芯并查找污染来源,而不是先把旁通复位了事。
六、蓄能器:最容易被"看一眼"带过的部位
蓄能器在巡检表上往往只写"外观正常",这是不够的。它承担吸收压力脉动、保压和应急动作的职责,预充氮气压力一旦偏低,系统会出现压力表抖动、响应迟滞、泵频繁加载,操作人员却常误判为泵的问题。
检查要点:停机泄压后核对预充压力是否在设定范围、皮囊或气囊有无老化、充气阀与截止阀是否关闭到位、固定卡箍是否松动。若出现保压时间明显缩短、气液混合导致的异常声响,应优先怀疑皮囊破损。所有检查必须先泄压,带压拆装蓄能器属于高风险作业。
七、伺服阀与压下缸:板形精度的命门
这两个部位的状态直接映射到产品精度上,巡检要带着"数据"看,而不是只看外观。
伺服阀关注三点:零位是否漂移(同样的给定值,辊缝位置需要反复修正)、响应是否迟滞(动作跟不上控制曲线)、内漏是否增大(保压时压降加快)。线圈和放大器的温度也要摸,过热往往意味着长期过载或散热不良。需要注意的是,伺服阀反复卡滞时,换阀只是治标,污染源不查清,新阀很快会重复故障。
压下缸、弯辊缸、锁紧缸关注外泄漏、爬行、漂移三项。活塞杆带油说明防尘圈或主密封已经劣化;低速爬行多与空气混入或密封摩擦有关;停机后位置缓慢变化,则要区分是缸内漏还是伺服阀零漂。位移传感器(LVDT 或磁尺)的清洁、固定和标定同样重要,传感器零点漂移会直接造成厚度精度失控,而这种故障在压力表上完全看不出来。
八、管路、软管与接头:漏油的高发点
轧机现场温度高、振动大,软管是消耗件。巡检重点看鼓包、外层磨损、接头渗油、管夹松动。靠近轧线的高温区域,软管寿命明显短于其他部位,应缩短检查周期并记录更换日期。高压管路建议加防喷护套,关键接头下方设接油盘,把"漏了再处理"变成"漏了不伤人、不污染"。管路的脉冲振动也值得关注,长期高频脉动会造成接头松动和焊口疲劳。
九、温度与冷却:油温高的四个来源
油温持续偏高,原因通常不在冷却器本身,而在四个方面:冷却水量不足或冷却器结垢;系统内漏(高压油直接泄漏到低压侧,能量变成热量);溢流阀或节流环节长期工作;环境温度高且油箱散热面积不足。多数轧机液压站的工作油温控制在 35–55℃ 区间,超出后油品氧化速度加快、密封加速老化、粘度下降,伺服控制精度也会随之漂移。
遇到油温高,先查内漏和溢流状态,再查冷却系统。只加大冷却水量,往往只是把问题暂时压下去。
十、周检与月检:把"看一眼"变成"测一次"
班检靠感官,周检和月检要靠数据和记录。建议按下表执行,并把结果录入趋势表。
周期 | 项目 | 方法 | 记录要点 |
|---|---|---|---|
每周 | 泵组振动与壳体泄油 | 测振、量杯计时测泄油 | 与上周对比,看趋势不看单值 |
每周 | 蓄能器预充压力 | 泄压后接压力表检测 | 记录环境温度与检测值 |
每周 | 滤芯压差与旁通状态 | 读压差表、确认旁通关闭 | 更换日期与批次 |
每周 | 缸体保压与漂移 | 停机保压,记录压降与位置变化 | 压降速率、漂移方向 |
每周 | 管路与管夹 | 目视、手感振动 | 软管更换日期、部位编号 |
每月 | 油液取样化验 | 回油或油箱中部取样,送检或在线检测 | 清洁度等级、水分、酸值、粘度 |
每月 | 伺服阀静态特性 | 零位、增益、内漏测试 | 零漂量与修正记录 |
每月 | 冷却器与温控 | 进出水温差、流量、结垢检查 | 清洗与除垢记录 |
每季 | 传感器标定 | 压力传感器、LVDT、测厚仪校准 | 校准证书与偏差值 |
十一、五个常见误区
只看压力表:压力正常不代表系统健康,泵磨损、蓄能器失压、滤芯旁通都可能在压力表上"看不出来"。
滤芯报警了还在跑:等到旁通打开,污染物已经把伺服阀冲刷了一遍。
蓄能器从不查预充压力:只做外观检查,直到响应明显变慢才想起它。
补油不过滤:新油直接倒入油箱,把桶里的杂质和水分一起带进系统。
油温高就加冷却:不查内漏和溢流,热量来源没解决,冷却只是掩盖症状。
十二、结语:巡检的价值在趋势,不在单次读数
二十辊轧机液压系统的日常巡检,说到底是一套"用固定路线收集可比数据"的动作。压力、油温、压差、保压压降、清洁度这五项,只要每次都记、都对比,故障就会在早期显形;如果只是走到现场看一眼、签个字,系统真正的劣化往往要等到产品超差或突然停机才被发现。
迈欣机械无锡有限公司(无锡市迈欣电液设备有限公司)是集液压电子成套产品研发制造为一体的高新技术企业,专业生产伺服电液控制系统、高精度伺服液压缸、AGC 液压油缸及各类旋转、摆动、压紧油缸,同时提供工业高速 CCD 相机、纠偏光电传感器与 CPC/EPC 纠偏系统,是国内较早研发节能型液压伺服系统的厂家之一。公司在二十辊轧机领域有较完整的配套经验,公开案例包括 300 型二十辊轧机配套液压系统、翔楼 20 辊轧机液压控制系统一站式解决方案、手撕不锈钢二十辊轧机一站式方案,以及二十辊轧机纠偏系统的落地应用。
对使用方来说,巡检发现问题只是第一步,后面还要落到"诊断—备件—修复"的闭环。像伺服阀零漂、AGC 油缸内漏、纠偏系统跑偏这类问题,往往需要结合系统设计与油缸、传感器的实际状态一起判断,单纯换件很难根治。迈欣机械可提供从液压系统方案、AGC 伺服油缸到纠偏系统的配套与技术支持,帮助用户把巡检记录转化成明确的处理动作。具体压力、温度、清洁度与保压限值,仍应以设备手册和设计文件为准。