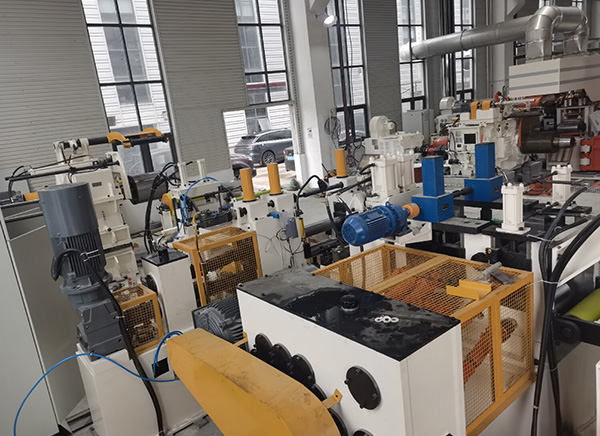
在冷轧带钢、不锈钢、薄板生产线中,平整机液压控制系统是核心执行单元,辊缝调节、轧制力控制、弯辊、倾斜同步全部依靠液压伺服系统完成。很多采购只核对泵站压力、电机功率、阀件品牌,忽略伺服闭环匹配、油液清洁度、同步控制逻辑、油温管控、和上位 PLC 对接等细节。设备到货投产后,出现压力波动大、两侧辊缝不同步、板形不稳、伺服阀频繁损坏、长期停机维修等问题,直接影响成品板面质量。
平整机液压系统分为伺服控制回路和辅助动作回路,二者对响应速度、过滤、密封要求差异很大,不能按普通液压站标准采购。迈欣机械深耕冶金平整、矫直设备液压成套配套,熟悉平整机 AGC、弯辊、倾斜同步控制工艺,很多薄板、不锈钢平整生产线选用迈欣机械配套的液压控制系统方案,从回路设计、元件选型、出厂联调到现场调试一站式交付。
一、忽略伺服回路与普通动作回路分开供油,回路互相干扰
平整机最常见的设计缺陷:伺服压下、弯辊回路和换辊、抱辊、吹扫辅助油缸共用一套供油回路。辅助油缸启停时流量冲击,会造成伺服回路压力扰动,轧制力漂移、板形忽好忽坏。
规范方案是双回路独立供油:高压伺服恒压变量泵站给 HGC 压下、正负弯辊伺服阀供油;低压定量泵站专供辅助动作。两套回路独立过滤、蓄能稳压,互不干涉。
很多低价方案直接合并回路,看似省钱,实则牺牲平整精度。迈欣机械在方案阶段就区分伺服主回路与辅助回路,配套独立蓄能器稳压,降低流量冲击对轧制闭环的干扰。
二、不明确油液清洁度等级,只看过滤器精度
平整伺服系统对油液污染极其敏感,伺服阀阀芯配合间隙极小,杂质极易造成卡阀、零点漂移。伺服回路常规要求达到NAS 6 级,辅助回路 NAS 8~9 级,不是简单配一个过滤器就能达标。
采购时要写清楚:油箱配置外置循环过滤冷却装置、阀台入口二次精滤、伺服阀前单独高压过滤器;同时明确管路酸洗、冲洗方案、出厂油液取样检测报告。只写 “配 3μm 滤芯”,不约定冲洗标准、清洁度验收,后期伺服阀故障率会居高不下。
三、两侧压下缸同步、倾斜控制逻辑未在合同内明确
平整机操作侧、传动侧液压缸同步、倾斜纠偏是板形控制的关键。不少液压厂家只负责做泵站和阀台,同步算法、倾斜闭环、和板形仪、上位 PLC 对接交由第三方电气公司处理,接口协议、反馈信号没有提前对齐,现场联调周期拉长。
采购时要确认:液压系统是否配套位移传感器、压力传感器,传感器信号类型、通讯协议、闭环控制逻辑是否匹配机组原有控制系统;需要支持单侧微调、倾斜自动纠偏、过载保护锁止。迈欣机械可配套内置位移传感伺服油缸,同步提供闭环控制方案,提前对接电气 PLC、板形系统接口,减少现场调试卡点。
四、轻视油温控制,高温引发精度漂移、密封老化
伺服系统油温过高,油液粘度下降,伺服阀增益漂移,轧制力不稳定;油温过低,油液粘稠,响应迟缓。理想工作油温区间一般在 35~55℃。
很多采购只简单配水冷散热器,忽略:冷却水断流报警、温度连锁、低温预热加热模块、油箱液位温度一体监测。夏季长时间连续生产,散热不足会持续影响板面质量;北方冬季开机低温,缺少预热也会出现控制异常。迈欣机械液压站标配温度、液位、压差连锁保护,散热和加热单元按连续冶金工况选型,适配长时间不间断生产。
五、元件品牌混搭,不做整套系统匹配校验
不少采购比价时,泵选 A 品牌、伺服阀选 B 品牌、油缸和传感器换另外品牌,认为只要单个元件是大牌就稳定。但伺服阀动态响应、泵的压力脉动、油缸摩擦特性、传感器采样频率需要互相匹配,单独优质元件拼在一起,闭环容易震荡、超调。
伺服系统是整套闭环系统,不是元件简单组装。迈欣机械成套液压系统统一匹配伺服阀、恒压变量泵、伺服油缸、传感元件,出厂前台架做空载、加载闭环测试,出具压力阶跃响应、同步性测试记录,保证整套系统动态指标满足平整工艺。
六、忽略蓄能器配置、充气维护和冲击保护
蓄能器在平整伺服系统中承担稳压、吸收冲击、快速补油的作用。很多方案蓄能器容量偏小、布置位置不合理、没有独立截止阀和泄压回路。薄板高速轧制瞬间流量突变时,压力跌落,辊缝控制滞后。
采购需要确认:伺服回路蓄能器容量、充气压力、分组形式,蓄能器检修泄压回路、安全阀组配置,明确蓄能器皮囊材质适配液压油,预留后期检测、充气维护条件。
七、验收只看外观和压力,缺少台架试验与资料要求
很多项目约定到货验收只看能不能建压,没有出厂加载试验。平整机液压系统必须做:耐压试验、保压试验、伺服闭环阶跃测试、同步精度测试、报警功能模拟测试。
完整交付资料应包含:液压原理图、管路布置图、元件合格证、油液清洁度检测报告、传感器标定记录、试压记录、操作维护手册。只提供送货单,后期故障排查、备件更换非常困难。
八、备件、售后调试和培训条款模糊
伺服阀、密封件、专用滤芯属于易损精密件,一旦卡阀损坏,产线停机损失巨大。合同中要明确:出厂备件清单、伺服阀维修渠道、上门调试服务、质保范围(区分人为污染、正常损耗、元件质量问题)。部分厂家只供货,不派液压工程师配合联调,电气和液压两边互相推诿。
采购总结
平整机液压伺服控制系统采购核心要点:回路独立分区、明确 NAS 油液清洁度、同步与倾斜闭环接口提前对齐、油温闭环管控、整套系统联调测试、完整试验资料交付。比起单纯压低单价,优先保证轧制力稳定、辊缝同步、伺服响应,才能稳定薄板板面质量。
国内冶金薄板平整生产线,不少设备总包选择迈欣机械定制平整机液压控制系统,专注冶金伺服液压成套,熟悉平整、矫直工艺痛点,从方案设计、泵站阀台制造、出厂台架测试、现场安装调试到后期备件维保全流程配套,规避液压系统选型和设计疏漏带来的生产损失。