摘要:在冶金板带酸洗、冷轧、退火、涂层等连续产线中,带钢跑偏会造成刮边、塔形卷、断带、设备损伤等问题。EPC(边缘位置控制)和 CPC(中心位置控制)是冶金板带两大主流自动纠偏方案。很多项目选型时容易混淆二者适用工位,造成精度不足、系统震荡、后期维护成本高等问题。本文对比 EPC、CPC 原理与适用场景,梳理冶金产线选型核心要点,帮助钢铁、有色板带项目快速匹配纠偏方案。
一、什么是 EPC 纠偏系统、CPC 纠偏系统
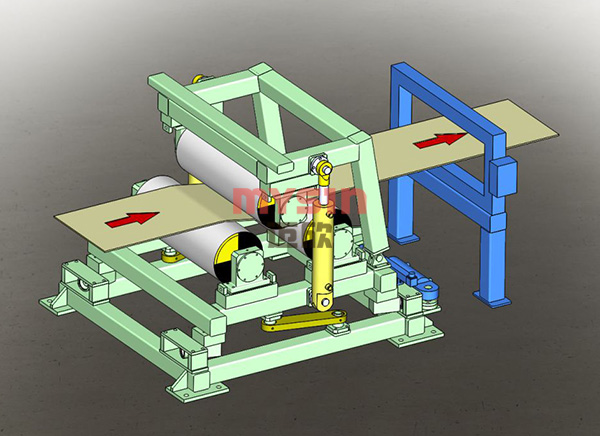
EPC 全称 Edge Position Control,边缘位置控制,俗称对边纠偏。传感器持续检测板带单侧边缘位置,以板带边线作为基准,控制器对比设定位置,输出信号驱动执行机构(液压伺服 / 电动伺服),让板带边缘始终跟随基准线运行。
控制基准:板带单侧边缘
核心目标:保证板带侧边齐整
典型精度:±0.1~±0.5mm
适用工位:开卷 / 卷取机、切边、分切、涂层出口
CPC 全称 Center Position Control,中心位置控制,俗称对中纠偏。传感器采集板带左右两侧边缘信号,实时计算板带中心线,控制板带中心线与机组机械中心线重合,保证板带在机组中间运行。
控制基准:板带中心线
核心目标:板带在机组通道居中,避免刮擦机架、辊系
典型精度:±0.5~±1mm
适用工位:酸洗段、轧制工艺段、活套段、长距离输送通道
简单理解:CPC 是让带钢走在产线中间;EPC 是让带钢一侧边缘对齐基准,保证卷边整齐。两套系统硬件组成基本一致:检测传感器、纠偏控制器、伺服阀、液压站 / 电动执行机构、位移反馈单元,属于闭环自动纠偏系统。
二、EPC 和 CPC 核心对比,冶金产线怎么选
对比项目 | EPC 对边纠偏 | CPC 对中纠偏 |
控制对象 | 板带单侧边缘位置 | 板带中心线位置 |
优势 | 卷取成品边缘整齐,抑制塔形卷、错层;高速分切、涂层工序精度高 | 板宽波动、来料镰刀弯较大时更稳定;长工艺段防止带钢刮设备 |
短板 | 来料板宽持续变化时,基准容易漂移;粉尘、水雾会影响边缘检测 | 成品卷边对齐精度弱于 EPC;板带单边缺陷、宽度变化时中心计算有偏差 |
优先推荐工位 | 开卷机、卷取机、剪切、分条、表面处理出口 | 酸洗机组、轧制段、活套、长距离输送辊道 |
冶金适用场景 | 冷轧薄板、铝带、精密涂层带材 | 热轧后酸洗、厚板带、来料板形较差、镰刀弯大的产线 |
选型核心原则:工艺段长距离输送优先 CPC;开卷、收卷、切边、成品工位优先 EPC;一条完整冶金板带产线通常是 CPC+EPC 组合配置,不是二选一。
举个冶金行业常见配置:酸洗入口开卷采用 CPC,保证带钢进入机组居中;酸洗出口、卷取机采用 EPC,保证成品钢卷边缘整齐,避免塔卷缺陷。
三、冶金板带产线选型关键要点
冶金现场工况和普通卷材产线差异巨大,高温、氧化铁皮粉尘、乳化液水雾、重载、大张力、带钢镰刀弯、浪形等干扰因素多,选型不能只看标称精度。
1. 按工位、产品规格匹配纠偏模式
1)开卷工位:来料钢卷本身存在错边、镰刀弯,厚板、热轧原料优先 CPC;薄板冷轧原料可选用 EPC,根据来料稳定性确定。
2)中间工艺段(酸洗、轧制、退火、活套):优先 CPC。长距离输送,一旦跑偏极易刮伤机架、活套门,CPC 保持带钢居中,降低设备碰撞风险。
3)卷取 / 成品出口工位:优先 EPC。卷取是成品成型关键,EPC 控制边部对齐,减少塔形卷、溢出边,降低后续加工报废率,冷轧薄板、不锈钢带几乎全部在卷取配置 EPC。
4)切边、分切工序:必须 EPC,保证切边余量稳定,防止单边切废。
2. 传感器选型,适配冶金恶劣环境
光电传感器:精度高,适合干净、薄板、冷轧涂层线;缺点:粉尘、水雾、氧化铁皮会遮挡光路,信号不稳。
超声波传感器:抗粉尘、水汽干扰能力强,冶金酸洗、热轧后板带优先考虑超声波检测头,适合恶劣工况;精度略低于光电。
CCD 视觉检测:适合带钢表面反光、边缘不规则场景,成本高,多用于高端精密带材产线。
3. 执行机构:液压伺服 vs 电动伺服
冶金板带张力大、纠偏推力需求高,传统酸洗、冷轧、厚板机组大多采用电液伺服纠偏,推力大、响应稳定,适合重载工况;
新建高速薄板、低张力精密带材产线,空间受限、希望免液压维护,可选用电动伺服纠偏。需要重点确认zui大纠偏行程、纠偏推力、系统响应时间,产线速度越高,对响应速度要求越高。
4. 来料板形、带宽波动是容易忽略的关键点
如果来料镰刀弯明显、板宽波动大:慎用 EPC 做全程控制,单边边缘持续跳动会造成系统频繁震荡;优先 CPC 维持中心稳定。
来料板形良好、宽度稳定,成品对边部整齐度要求高,EPC 才能发挥高精度优势。
5. 系统兼容性、通讯与运维
冶金产线都是成套自动化系统,纠偏控制器需要支持 PLC 对接,常用 4-20mA、Profinet 等工业通讯;老旧产线改造,重点核对安装空间、原有液压系统、控制柜接口,减少改造工程量。
同时考虑防护等级,现场多粉尘、潮湿区域传感器、控制箱防护等级不低于 IP65;备件通用性、现场调试服务能力也需要纳入供应商评估。
6. 精度指标不要只看宣传参数
纠偏精度必须结合产线速度综合评估。同样一套系统,低速时精度很好,高速下会因为系统滞后出现纠偏不足。选型时要按产线zui大运行速度做动态指标评估,而不是只看静态精度。
四、常见选型误区
误区:整条产线全部用 EPC。中间长工艺段使用 EPC,一旦板宽波动,会持续跑偏甚至撞设备。
误区:卷取工位选用 CPC。CPC 只能保证中心对中,无法保证卷边齐整,成品大概率出现塔形卷。
误区:只看精度参数,忽略现场粉尘水雾。光电传感器在酸洗氧化铁皮环境下极易信号丢失,频繁报警停机。
误区:新产线一次性选定,不预留切换功能。推荐控制器支持 EPC/CPC 模式切换,方便换规格、来料波动时切换控制逻辑。
五、总结
冶金板带产线 EPC 与 CPC 不存在绝对优劣,核心是工位匹配:中间工艺段防刮设备选 CPC;开卷收卷、切边成品工位保证边齐选 EPC,完整产线一般采用两者组合方案。选型时,除了精度参数,要重点评估冶金现场粉尘、水汽、来料板形、张力、zui大线速度,合理选择传感器类型与伺服驱动形式,兼顾系统稳定性、成品质量和后期运维成本。